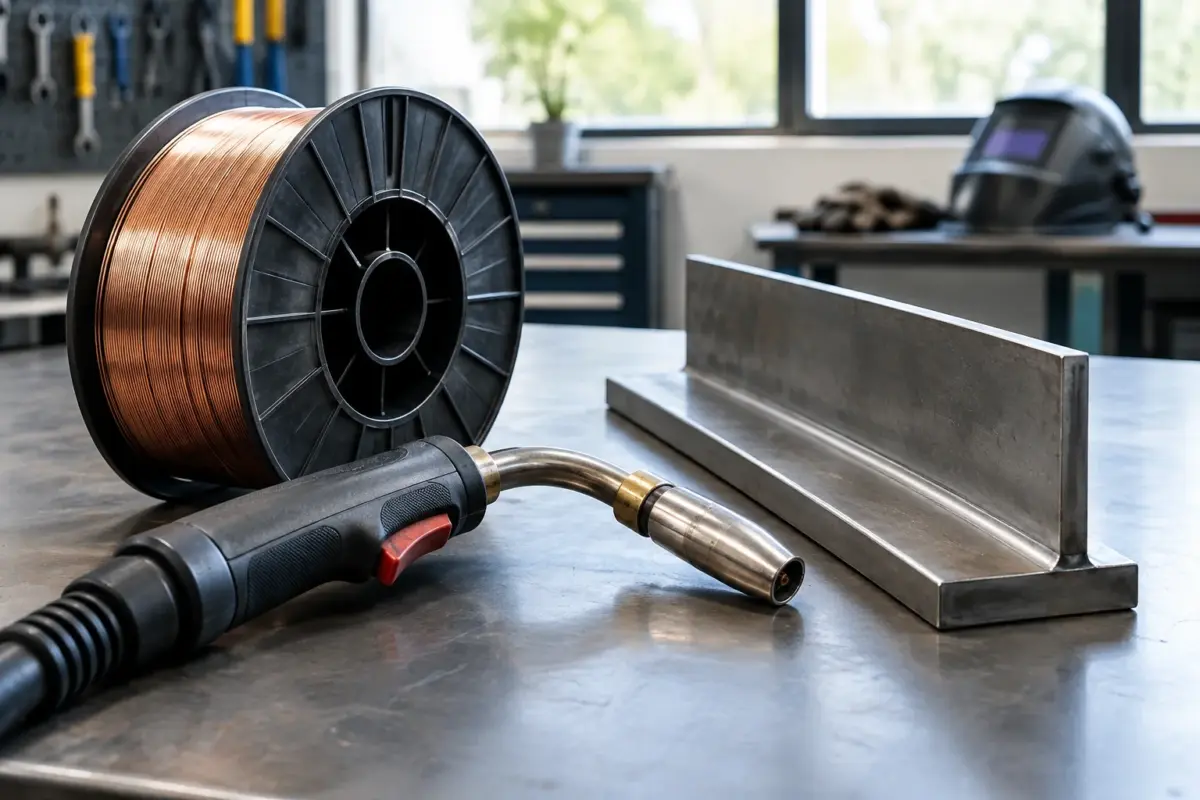
Sârmă de sudură cuprată SG2 de 0,8 mm în lucrări MIG/MAG: compatibilitate și reglaje utile

sârmă de sudură SG2 de 0,8 mm este una dintre cele mai folosite alegeri în sudura MIG/MAG pentru o gamă largă de lucrări uzuale din oțel carbon. Dimensiunea de 0,8 mm oferă un echilibru bun între controlul băii de metal, stabilitatea arcului și viteza de depunere, mai ales când lucrezi pe table subțiri sau piese de grosime medie. Dacă vrei să știi când este compatibilă, ce gaz se potrivește și ce reglaje merită ajustate, aici găsești explicațiile esențiale, fără complicații inutile.
Sârmă de sudură SG2: când și de ce o alegi
Folosirea sârmei de sudură SG2 depinde de tipul piesei, grosime și cerințele finale ale cordonului. Alegerea ei se face pe baza compromisului între ușurința alimentării, stabilitatea arcului și proprietățile mecanice necesare ale sudurii; în secțiunile următoare detaliem când este cea mai potrivită și când merită evaluată o alternativă.
De ce este atât de folosită sârma SG2 de 0,8 mm
În practică, diametrul de 0,8 mm este apreciat pentru că se adaptează bine la lucrări generale. Nu este nici prea fină, ca să devină dificil de alimentat în anumite setări, nici prea groasă, ca să ceară curenți mari pentru aplicații obișnuite. De aceea, sârmă de sudură SG2 în acest diametru apare frecvent în ateliere, mentenanță și lucrări de confecții metalice ușoare.
Calitatea depunerii depinde însă de întregul ansamblu: aparat, rolă de antrenare, liner, gaz de protecție și piesa de lucru. Sârma nu compensează un contact tip uzat, un debit de gaz nepotrivit sau o polaritate greșită. Tocmai de aceea, alegerea ei trebuie privită împreună cu reglajele și cu materialul pe care îl sudezi.
Compatibilitate: ce materiale și aplicații acoperă
Sârma SG2 este destinată în principal sudurii oțelului carbon și a oțelurilor nealiate. În mod uzual, este aleasă pentru piese de construcții metalice, rame, console, structuri ușoare, reparații generale și componente care nu cer o sârmă specială pentru aliaje sau pentru inox. Când lucrezi pe oțel curat, pregătit corect, comportamentul ei este previzibil și ușor de controlat.
Pe de altă parte, compatibilitatea nu înseamnă că se potrivește automat oricărei situații. Dacă ai material foarte subțire, risc de străpungere sau spații mari între muchii, vei avea nevoie de atenție suplimentară la tensiune, avans și tehnica de deplasare. Pentru piese murdare, ruginite sau vopsite, rezultatul se degradează rapid, indiferent de calitatea sârmei.
Când este o alegere potrivită
- pentru oțel carbon și lucrări generale MIG/MAG;
- pentru table subțiri și medii, cu setări corecte;
- pentru utilizare în atelier, service sau întreținere;
- pentru cordoane care cer control bun și aspect curat.
Când trebuie evaluată altă soluție
- când materialul este inox sau aluminiu;
- când grosimea și poziția cer o procedură specială;
- când există oxidare severă sau contaminare puternică;
- când apar cerințe specifice de rezistență sau compoziție a metalului depus.
Ce reglaje ajută cel mai mult în MIG/MAG
La sârmă de sudură SG2 de 0,8 mm, reglajele utile sunt cele care stabilizează transferul și reduc stropii. Cele mai importante sunt viteza de avans a sârmei, tensiunea, debitul de gaz și viteza de deplasare. Dacă unul dintre ele este dezechilibrat, ai fie un arc prea agresiv, fie un cordon insuficient alimentat.
Un punt de pornire corect se obține de obicei din tabelul aparatului, dar finețea apare abia după mici ajustări în funcție de poziție și de grosimea materialului. Pe piese subțiri, un arc prea lung încălzește excesiv zona și crește riscul de deformare. Pe piese mai groase, un regim prea timid lasă lipire slabă și penetrare insuficientă.
Avansul sârmei
Avansul influențează direct stabilitatea arcului. Dacă este prea mic, arc-ul devine instabil și apar întreruperi. Dacă este prea mare, sârma împinge bătaia de arc și poate produce sunet agresiv, stropi și cordon bombat. Pentru diametrul de 0,8 mm, un reglaj echilibrat este esențial mai ales la lucrări fine.
Tensiunea
Tensiunea controlează lungimea arcului și modul în care se așază baia de sudură. O tensiune prea mică duce la scurtcircuitări repetate și la un cordon neregulat. Una prea mare poate lărgi excesiv baia și reduce controlul, mai ales în poziții dificile.
Gazul de protecție
În MIG/MAG, protecția gazului contează la fel de mult ca sârma. Pentru oțel carbon, se folosesc frecvent amestecuri pe bază de argon și dioxid de carbon sau dioxid de carbon în funcție de aplicație și de echipamentul disponibil. Debitarea trebuie să fie suficientă pentru a proteja baia, dar nu atât de mare încât să tulbure gazul și să atragă aer.
Ce rol are sârma cuprată în calitatea sudurii
Stratul de cupru are rol funcțional: ajută la alimentare, limitează oxidarea superficială și îmbunătățește contactul cu traseul de alimentare. În utilizarea normală, el contribuie la o trecere mai lină prin liner și prin contact tip, ceea ce poate ajuta la un arc mai constant. Nu înseamnă însă că depășește importanța reglajelor sau a curățeniei piesei.
Într-un sistem bine setat, sârma cuprată se comportă de obicei uniform și reduce problemele de alimentare. Dacă apar frecvent blocaje, cauza poate fi în rola de antrenare, în căptușeala pistoletului, în presiunea prea mare pe role sau în uzura consumabilelor, nu neapărat în sârmă în sine.
Greșeli frecvente și cum le eviți
Multe probleme atribuite sârmei sunt, de fapt, probleme de setare. O eroare comună este folosirea unei combinații nepotrivite între diametru, viteză de avans și tensiune. Alta este alegerea unui debit de gaz „după ochi”, fără să urmărești stabilitatea arcului și protecția reală a băii.
Mai apare și confuzia legată de pregătirea materialului. Oțelul cu rugină, ulei sau vopsea degradează rapid calitatea cordonului. În astfel de cazuri, chiar și o sârmă de sudură SG2 corect aleasă va produce un rezultat sub așteptări. Curățarea și fixarea pieselor sunt pași care influențează direct calitatea finală.
- Verifică polaritatea conform aparatului și procedurii folosite.
- Setează avansul și tensiunea pornind de la tabelul recomandat.
- Controlează debitul de gaz și starea duzei.
- Curăță piesele înainte de sudare.
- Testează pe o probă înainte de lucrarea finală.
Cum alegi între role și diametre în funcție de volum
Alegerea rolei ține mai ales de ritmul de lucru. Pentru intervenții mai rare sau pentru ateliere mici, o rolă mai mică poate fi suficientă. Pentru consum mai mare și lucru repetitiv, o rolă mai mare reduce întreruperile și poate fi mai practică. În ofertă pot exista variante precum rola de 5 kg de sârmă sudură cuprată SG2 de 0,8 mm și rola de 15 kg de sârmă sudură cuprată SG2 de 0,8 mm, iar alegerea depinde de frecvența utilizării și de tipul echipamentului.
Dincolo de volum, verifică și compatibilitatea mecanică cu alimentatorul. Dimensiunea rolei, modul de prindere și tipul de aparat trebuie să corespundă. Dacă alimentarea nu este stabilă, apar variatii în arc, chiar dacă materialul de adaos este potrivit.
Compatibilitatea cu aparatul și consumabilele
Pentru rezultate bune, nu este suficient să alegi corect sârma. Aparatul MIG/MAG trebuie să poată lucra stabil în zona de curent necesară, iar consumabilele trebuie să fie în stare bună. Rolele de antrenare potrivite pentru diametrul de 0,8 mm, linerul curat și contact tipul corect dimensiunii sârmei sunt elemente care influențează direct alimentarea.
De asemenea, pistoletul trebuie manevrat fără forțare inutilă. Curbele prea strânse ale cablului sau uzura linerului pot crea rezistență la avans. Când se întâmplă asta, sudorul tinde să mărească reglajele fără să rezolve cauza reală. În practică, întreținerea consumabilelor face diferența între un arc previzibil și unul dificil.
Concluzie practică
Sârmă de sudură cuprată SG2 de 0,8 mm este o soluție foarte bună pentru sudura MIG/MAG pe oțel carbon, mai ales când ai nevoie de control, stabilitate și versatilitate. Este compatibilă cu o gamă largă de lucrări, dar performanța reală depinde de reglaje, de curățenia piesei și de starea aparatului. Dacă pornești de la setările recomandate și ajustezi cu atenție avansul, tensiunea și gazul, obții un cordon mai curat și mai ușor de controlat.
Pentru multe aplicații, diferența nu o face doar diametrul sârmei, ci modul în care îl corelezi cu materialul, poziția de sudare și consumabilele. Asta explică de ce aceeași sârmă poate da rezultate foarte bune într-un atelier bine reglat și rezultate slabe într-un sistem neîntreținut.
Întrebări frecvente
Este sârma SG2 de 0,8 mm potrivită pentru table subțiri?
Da, este des folosită pe table subțiri, pentru că oferă control bun asupra băii de sudură. Totuși, rezultatul depinde de reglaje, de poziția de lucru și de modul în care pregătești muchiile.
Ce gaz se folosește de obicei cu sârma SG2?
În mod uzual se folosesc gazele de protecție pentru sudura MAG pe oțel carbon, frecvent amestecuri pe bază de argon și dioxid de carbon sau dioxid de carbon, în funcție de procedură și echipament.
De ce apar stropi chiar dacă folosesc sârmă cuprată?
Stropii apar mai ales din cauza unui echilibru slab între avans, tensiune și debitul de gaz. Sârma cuprată ajută la alimentare, dar nu corectează singură o setare nepotrivită.
Pot folosi aceeași sârmă pentru orice grosime de oțel?
Nu neapărat. Diametrul de 0,8 mm este versatil, dar trebuie adaptat la grosimea materialului și la curentul de sudare disponibil. Pentru piese foarte groase sau foarte subțiri, pot fi necesare alte setări sau alt diametru.
Când merită să aleg o rolă mai mare?
Când sudezi frecvent și consumi mult material de adaos, o rolă mai mare poate fi mai practică. Pentru utilizare ocazională, o rolă mai mică este adesea suficientă și mai ușor de gestionat.
Ce verific prima dată dacă alimentarea nu este constantă?
Verifică întâi consumabilele: contact tip, liner, rolele de antrenare și traseul sârmei. Apoi controlează presiunea pe role și curbarea cablului, pentru că aceste detalii influențează direct stabilitatea alimentării.