Stabilitatea arcului la electrozii Monolith ANO-21 de 3,2 mm în sudura manuală

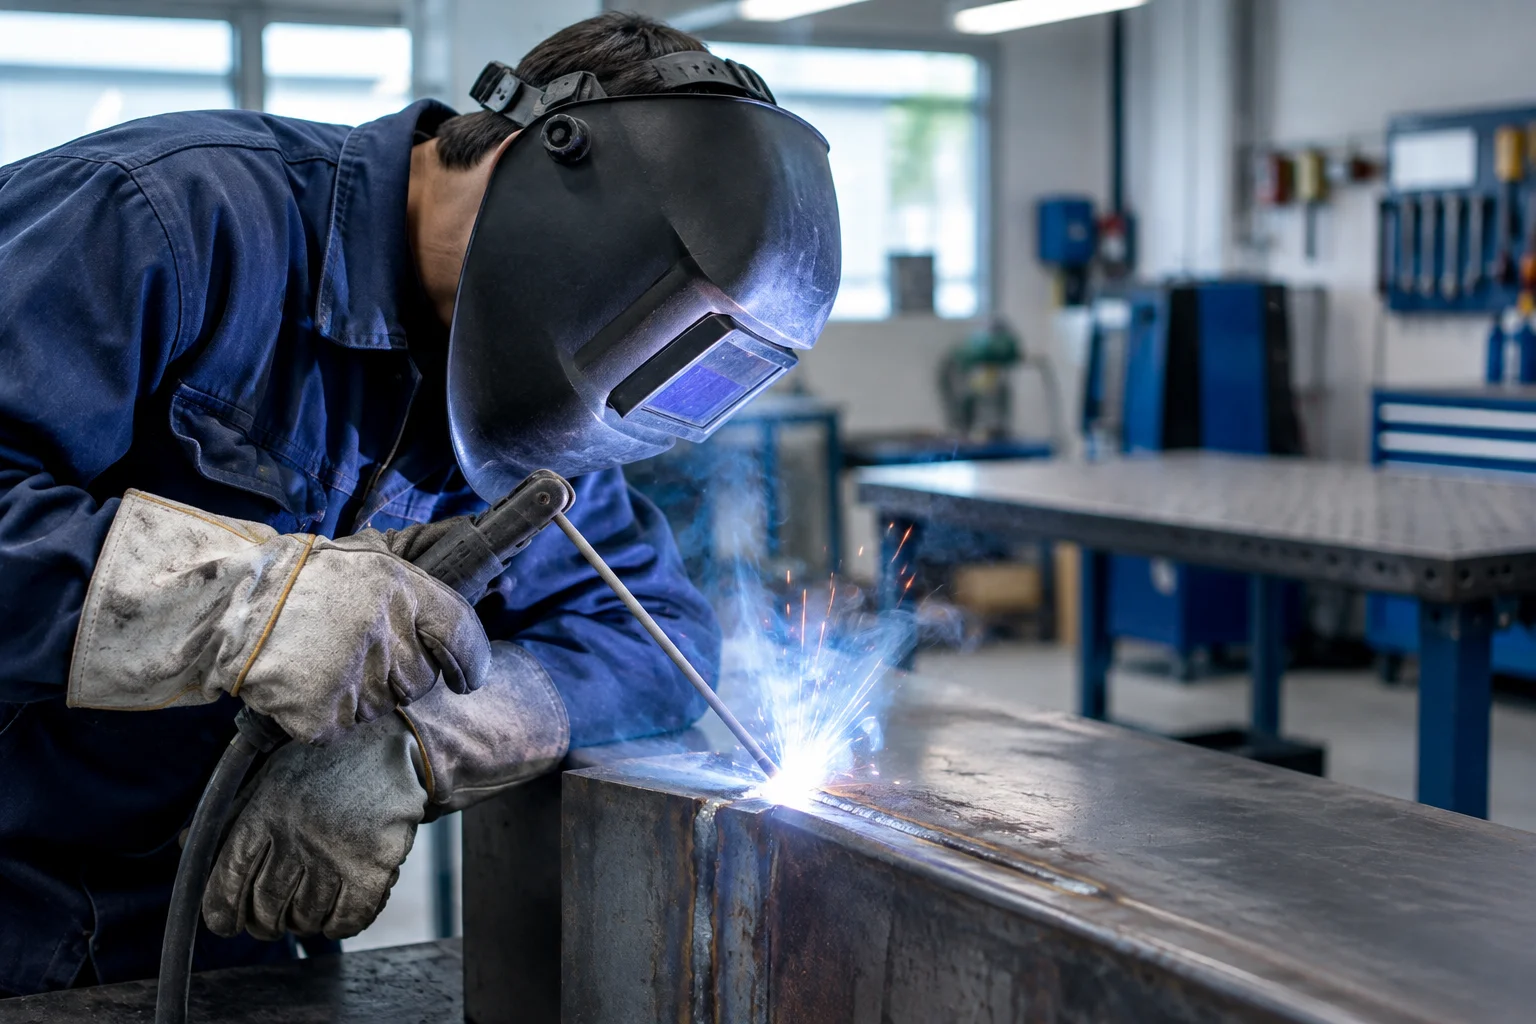
Stabilitatea arcului la electrozii Monolith ANO-21 de 3,2 mm în sudura manuală depinde mai puțin de un singur „truc” și mai mult de potrivirea corectă dintre electrod, curent, poziție și pregătirea piesei. Când aceste elemente sunt echilibrate, arcul se aprinde mai ușor, rămâne uniform și permite o cordonare mai curată, cu stropi reduși și control mai bun asupra băii de metal.
În practică, mulți sudori caută un arc stabil fără să schimbe tot procesul de lucru. De aceea, merită înțeles ce anume influențează comportamentul electrodului de 3,2 mm, ce semne arată că setarea nu este potrivită și cum poți corecta rapid instabilitatea. Pentru o imagine completă asupra produsului, poți consulta și electrozii de sudură Monolith ANO-21 3,2 mm, apoi să adaptezi setările în funcție de piesă și poziția de lucru.
Ce înseamnă, de fapt, un arc stabil
Un arc stabil nu înseamnă doar că electrodul „arde” continuu. Înseamnă că transferul metalului este regulat, sunetul este constant, iar baia de sudură rămâne previzibilă. La electrozii rutilici, cum sunt cei din familia ANO-21, stabilitatea este influențată puternic de curentul ales și de modul în care ții arcul față de piesă.
Când arcul este prea lung, apar fluctuații, stropi și risc de porozitate. Când este prea scurt, electrodul poate lipi, iar cordonul devine greu de controlat. De aceea, obiectivul nu este să „forțezi” arcul, ci să găsești intervalul în care arderea este constantă și topirea se produce uniform.
Factorii care influențează stabilitatea arcului
În sudura manuală cu electrozi înveliți, stabilitatea arcului este rezultatul mai multor factori care se suprapun. Uneori problema pare să fie electrodul, dar de fapt cauza este o combinație de setare, contact și tehnică.
Curentul de sudare
Curentul este primul element de verificat. Dacă este prea mic, electrodul poate deveni „greu” la aprindere și arcul tinde să se întrerupă. Dacă este prea mare, baia devine prea fluidă, iar stropirea crește. Pentru diametrul de 3,2 mm, ajustarea fină contează mai mult decât o valoare fixă, deoarece grosimea piesei și poziția de lucru schimbă comportamentul arcului.
Starea piesei și a zonei de sudare
Rugina, vopseaua, uleiul sau oxidarea pot destabiliza arcul și pot afecta calitatea cordonului. Chiar dacă electrodul are o ardere bună, contaminarea suprafeței face ca transferul metalului să fie mai neregulat. Curățarea zonei înainte de sudare rămâne una dintre cele mai simple metode de a obține un arc mai constant.
Lungimea arcului
Lungimea arcului trebuie menținută cât mai uniform. La electrozii de 3,2 mm, variațiile mici se simt imediat. Un arc prea lung crește tensiunea și expune mai mult băii de sudură la aer, iar un arc prea scurt duce la lipire și la o ardere sacadată. Aici contează mult ritmul mâinii și stabilitatea poziției de lucru.
Poziția de sudare
Poziția în care lucrezi schimbă complet stabilitatea arcului. În poziție plană, controlul este mai ușor. În verticală sau peste cap, gravitația influențează baia de metal, iar sudorul trebuie să reducă dimensiunea băii și să mențină un arc mai scurt și mai disciplinat.
Ce arată că electrodul se comportă corect
Un electrod care lucrează bine îți oferă indicii clare. Nu trebuie să urmărești doar aspectul final al cordonului, ci și felul în care se aprinde și cum evoluează arcul pe parcursul sudării.
- aprindere relativ ușoară, fără lipiri repetate;
- sunet constant, fără întreruperi bruște;
- stropire moderată și previzibilă;
- cordon uniform, fără muchii neregulate;
- baie de sudură controlabilă în ritm constant.
Dacă observi că arcul „sare”, electrodul se lipește des sau depunerile sunt neuniforme, problema nu este neapărat produsul în sine. De multe ori, este nevoie de o reglare fină a curentului sau de o corecție a tehnicii.
De ce diametrul de 3,2 mm cere mai mult control
Electrozii de 3,2 mm sunt utilizați frecvent pentru lucrări în care ai nevoie de o depunere mai consistentă decât la diametrele mai mici. Tocmai de aceea, schimbările de poziție și de curent se simt mai clar. Dacă piesa este subțire sau dacă aparatul este setat prea agresiv, arcul poate deveni greu de ținut în frâu.
În același timp, un diametru de 3,2 mm oferă și avantaje. Poate susține o depunere mai bună pe oțel structural și poate fi util când ai nevoie de un echilibru între pătrundere și viteză de lucru. Cheia este să nu tratezi acest electrod ca pe unul universal pentru orice situație, ci să adaptezi parametrii la lucrare.
Pentru repere generale despre alegerea electrodului și a setărilor potrivite, te poate ajuta și ghidul practic pentru oțel structural, mai ales dacă lucrezi cu piese de grosimi diferite.
Cum corectezi rapid instabilitatea arcului
Atunci când arcul devine instabil, cel mai eficient este să schimbi câte un singur parametru și să observi efectul. Dacă modifici prea multe deodată, nu mai poți identifica sursa problemei.
- Verifică dacă piesa este curată și bine conectată la masă.
- Ajustează curentul în pași mici, nu prin schimbări bruște.
- Scurtează ușor arcul dacă apar stropi excesivi sau o ardere neregulată.
- Relaxează ritmul de avans dacă baia devine prea fluidă.
- Testează pe o probă înainte de a suda piesa finală.
Acest mod de lucru este util mai ales la sudura manuală MMA, unde reacția arcului depinde mult de mâna operatorului. Dacă aparatul are și el o zonă de reglaj mai largă, merită să lucrezi în intervalul în care sunetul și baia par cele mai echilibrate, nu neapărat la limita superioară a curentului recomandat.
Greșeli frecvente care slăbesc stabilitatea
Există câteva greșeli care apar des și care pot face un electrod bun să pară instabil. Uneori sunt mici, dar efectul lor asupra arcului este imediat.
- Arc prea lung – crește stropirea și reduce controlul băii.
- Curent insuficient – favorizează lipirea electrodului și aprinderea greoaie.
- Curent prea mare – face baia prea fluidă și îngreunează controlul cordonului.
- Material murdar – introduce impurități și perturbă arderea.
- Mișcare prea rapidă sau prea lentă – produce cordoane neregulate și instabilitate vizuală.
Corectarea acestor erori aduce, de regulă, rezultate mai bune decât schimbarea imediată a electrodului. De aceea, analiza procesului este la fel de importantă ca alegerea consumabilului.
Când merită să compari cu alte variante
Dacă lucrezi pe mai multe tipuri de proiecte, poate fi util să compari electrodul de 3,2 mm cu un diametru mai mic sau cu alt tip de înveliș. Nu pentru a căuta un „câștigător absolut”, ci pentru a vedea ce se potrivește mai bine aplicației tale. În anumite lucrări de reparații, un electrod mai subțire oferă control mai bun la începutul cordonului. În alte situații, diametrul de 3,2 mm ajută la depunerea mai rapidă.
Dacă ai nevoie de repere mai largi despre lucrul cu MMA, poate fi util și articolul despre aparatul de sudură MMA pentru reparații, mai ales pentru a înțelege relația dintre curent, arc și protecții.
Ce urmărești, de fapt, când vrei un arc mai bun
Scopul nu este doar să „ardă” electrodul, ci să obții o sudură controlabilă și repetabilă. Un arc stabil la Monolith ANO-21 de 3,2 mm înseamnă mai puține corecții din mers, o baie mai ușor de urmărit și un cordon mai uniform. În condiții bune, acest lucru reduce timpul pierdut cu refaceri și cu ajustări inutile.
Dacă lucrezi pe materiale sensibile la aspect sau pe structuri unde consistența contează, merită să tratezi fiecare variabilă ca pe un element de control. Alegerea corectă a curentului, curățenia piesei și disciplina mâinii influențează rezultatul mai mult decât orice formulă generală. În plus, pentru aplicații pe materiale cu cerințe speciale, este util să îți adaptezi tehnica și în funcție de tipul de oțel sau de geometria piesei. Dacă proiectul tău include suprafețe care cer o abordare diferită, poți consulta și un ghid despre alegerea electrodului pentru carcase rezistente la coroziune, pentru a înțelege mai bine compromisurile dintre control, depunere și comportament al arcului.
Întrebări frecvente
De ce se lipește electrodul atunci când încerc să aprind arcul?
De obicei, cauza este un curent prea mic, o piesă insuficient curățată sau o tehnică de aprindere prea ezitantă. Dacă problema persistă, ajustează ușor setarea și verifică legătura de masă.
Arcul instabil înseamnă că electrodul este defect?
Nu neapărat. În multe cazuri, instabilitatea vine din setări, din starea piesei sau din lungimea arcului. Un electrod bun poate părea „prost” dacă parametrii nu sunt potriviți.
Este mai ușor de controlat electrodul de 3,2 mm pe o piesă groasă?
În general, da. Pe piese mai groase, electrodul de 3,2 mm poate lucra mai natural, deoarece baia de metal este susținută mai bine. Pe piese subțiri, controlul devine mai delicat.
Cum știu că am ales curentul corect?
Curentul corect se simte printr-o ardere constantă, stropi controlați și o baie stabilă. Dacă apar lipiri dese, probabil curentul este prea mic. Dacă baia devine prea fluidă, poate fi prea mare.
Merită să schimb electrodul dacă arcul tot nu se stabilizează?
Da, dar abia după ce verifici întâi curentul, curățenia piesei și tehnica. Schimbarea consumabilului are sens mai ales dacă ai confirmat că restul condițiilor sunt corecte și problema persistă.